Das Planschneiden ist normalerweise der erste Schnitt, den ein neuer Maschinist erlernt, und der letzte, an den ein erfahrener Handwerker nicht mehr denkt, was genau der Grund ist, warum es immer noch Probleme bereitet. Spannen Sie ein Werkstück ein, führen Sie einen Durchgang über das Ende durch und Sie haben eine flache, quadratische Fläche, von der aus Sie arbeiten können. Wenn Sie es unvorsichtig machen, erbt jeder folgende Vorgang den Fehler. Was folgt, ist, wie wir das Plandrehen auf einer Drehmaschine in unserer eigenen Werkstatt angehen: die Einrichtungsgewohnheiten, die Zahlen, mit denen wir beginnen, und die Fehler, die wir am häufigsten korrigieren.
Was das Planfräsen auf einer Drehmaschine wirklich bewirkt
Beim Plandrehen wird Material vom Ende eines Werkstücks entfernt, um eine Oberfläche senkrecht zur Rotationsachse zu erzeugen. Das Werkzeug bewegt sich radial über die Fläche und nicht entlang der Länge des Teils. Das Ergebnis ist eine Referenzfläche: etwas, an das man sich anlehnen, messen oder an dem man sich in einem zweiten Arbeitsgang festhalten kann.
Meist ist das Werkstück zylindrisch und wird in einem Dreibackenfutter gehalten. Ein Vierbackenfutter oder eine Planscheibe kommt zum Einsatz, wenn das Teil unregelmäßig oder dünnwandig ist oder richtig eingestellt werden muss. Längere Wellen werden häufig zwischen den Zentren geführt, wobei ein Mitnehmer die Drehung übernimmt.
Zwei Dinge machen ein gutes Gesicht aus. Es ist im Rahmen dessen, was die Zeichnung zulässt, flach und rechtwinklig zur Achse. Aus diesen beiden ergeben sich Finish, Gratzustand und Zykluszeit. Auch wenn eine Fläche, die hell aussieht, aber um ein paar Hundertstel Millimeter abweicht, eine Peilung aus der Linie bringt, überprüfen wir dies mit einem Indikator und nicht mit dem bloßen Auge.
Plandrehen versus Drehen: Unterschiedlicher Vorschub, unterschiedliches Ergebnis
Die beiden Vorgänge werden oft verwechselt, da sie dieselbe Maschine und häufig dasselbe Werkzeug verwenden. Der Unterschied besteht in der Richtung, in der sich das Werkzeug relativ zum Werkstück bewegt.
Wie man an der Maschine einen Planschnitt von einem Drehschnitt unterscheidet. | Aspekt | Gegenüber | Drehen |
| Werkzeugvorschub | Radial, über die Stirnfläche | Axial, entlang der Länge |
| Ergebnis | Flache Fläche im rechten Winkel zur Achse | Reduzierter Durchmesser, zylindrische Oberfläche |
| Tiefe gemessen | Am Ende entlang der Achse | Vom Durchmesser abweichend, radial |
| Oberflächengeschwindigkeit | Ändert sich, wenn das Werkzeug die Fläche kreuzt | Konstant bei einem gegebenen Durchmesser |
| Typische Verwendung | Ein Ende rechtwinklig machen, einen Sägeschnitt reinigen, eine Schulter formen | Einen Außendurchmesser auf Maß bringen |
Einrichten vor dem ersten Schnitt
Fast jedes Problem, nach dem wir gefragt werden, beginnt, bevor das Werkzeug das Metall berührt. Fünf Minuten Vorbereitungszeit sparen ein Ausschussteil.
- Halten Sie den Überhang kurz. Fassen Sie so viel vom Werkstück, wie es der Vorgang zulässt; Jeder zusätzliche Millimeter, der aus den Backen herausragt, verursacht Vibrationen, die Sie im Nachhinein nicht mehr wegschneiden können.
- Stellen Sie das Werkzeug auf Mittelhöhe ein. Ein Werkzeug oberhalb der Mitte reibt und wird schnell stumpf, ein Werkzeug unterhalb der Mitte hinterlässt einen Pickel in der Mitte der Schlagfläche. Vergleichen Sie die Reitstockmitte mit einem Lineal oder einem kleinen Winkel.
- Passen Sie das Werkzeug an die Schnittrichtung an. Ein Standard-Rechtsdrehmeißel schneidet wie üblich auf der Zulaufseite, sodass Sie vom Außendurchmesser nach innen vorschieben und dabei die Spindel in Ihre Richtung drehen.
- Verriegeln Sie den Schlitten und stellen Sie die Verbindung so ein, dass der Querschlitten das Werkzeug direkt über die Fläche bewegt. Jeder in der Verbindung verbleibende Winkel verwandelt eine flache Fläche in einen Kegel.
- Entfernen Sie die Späne und stellen Sie sicher, dass das Werkzeug Platz hat, um die Mitte des Werkstücks zu erreichen, ohne dass der Halter das Spannfutter verunreinigt.
Eine Gegenüberstellung, die funktioniert
Die folgende Reihenfolge ist das, was wir in der Werkstatt lehren. Es eignet sich für manuelle Drehmaschinen und lässt sich direkt in ein CNC-Programm übertragen.
- Streichen Sie leicht über das Ende, während die Spindel mit mäßiger Geschwindigkeit läuft, und beobachten Sie, wo das Werkzeug zum ersten Mal Kontakt hat. Ein Teilschnitt zeigt an, dass das Werkstück nicht richtig in den Backen sitzt oder schief gesägt wurde.
- Führen Sie den Schruppdurchgang von der Außenkante zur Mitte aus und lassen Sie etwa 0,2 mm bis 0,5 mm Material zum Schlichten übrig.
- Fahren Sie zurück, stoppen Sie die Spindel und prüfen Sie die Gesamtlänge anhand der Zeichnung, bevor Sie fortfahren. Es ist viel einfacher, weitere 0,3 mm zu entfernen, als sie wieder anzubringen.
- Führen Sie den Endschnitt mit einer scharfen Kante, einem leichteren Vorschub und der gleichen Bewegungsrichtung durch, damit das Finish über die gesamte Fläche gleichmäßig ist.
- Halten Sie bei manuellen Maschinen kurz vor dem Totpunkt an oder programmieren Sie das Werkzeug auf einer CNC so, dass es die Mittellinie freigibt, und brechen Sie dann die Kante mit einer feinen Feile oder einem Entgratungswerkzeug ab, während sich das Werkstück langsam dreht.
Ein Punkt, der es zu wiederholen gilt: Wenn sich das Werkzeug der Achse nähert, sinkt die Oberflächengeschwindigkeit gegen Null. Das Schneiden dort ähnelt eher dem Reiben als dem Schneiden, weshalb sich die Oberfläche oft auf den letzten Millimetern der Schlagfläche verschlechtert. Eine etwas höhere Spindelgeschwindigkeit, ein geringerer Vorschub in der Nähe der Mitte oder eine konstante Oberflächengeschwindigkeitssteuerung auf einer CNC sind hilfreich.
Geschwindigkeiten, Vorschübe und Schnitttiefe
Die Zahlen hängen vom Material, der Steifigkeit und der Werkzeugbestückung ab, aber das sind die Bereiche, von denen wir auf einer einigermaßen kompakten Drehmaschine mit Hartmetalleinsätzen ausgehen.
Ausgangswerte für eine leichte Drehmaschine; Passen Sie sich dem Material, der Steifigkeit und dem gewünschten Finish an. | Parameter | Schruppen | Abschluss |
| Schnitttiefe | 0,5 mm bis 2 mm | 0,1 mm bis 0,4 mm |
| Vorschub pro Umdrehung | 0,1 mm bis 0,25 mm | 0,05 mm bis 0,1 mm |
| Spindelgeschwindigkeit | Ab dem größten Durchmesser eingestellt | Kann für ein saubereres Gesicht angehoben werden |
| Kühlmittel | Überschwemmung, sofern verfügbar | Fluten oder leichter Pinselauftrag |
Stellen Sie die Spindelgeschwindigkeit ausgehend vom größten zu schneidenden Durchmesser ein, nicht vom fertigen Durchmesser. Beispielsweise benötigen eine 40-mm-Fläche und eine 10-mm-Fläche sehr unterschiedliche Drehzahlen, um die gleiche Oberflächengeschwindigkeit aufrechtzuerhalten, und an der Außenkante findet der größte Teil des Schnitts statt.
Wenn ein Gesicht schief geht
Die meisten Verwerfungen verraten sich schon in den ersten Sekunden. Das Ablesen der Oberfläche beim Schneiden erspart Ihnen viel Rätselraten.
- Rattermarken: zu großer Überhang, ein lockerer Werkzeughalter, ein nicht unterstütztes Werkstück oder ein zu schwerer Vorschub. Zuerst den Überhang reduzieren, dann füttern.
- Gewölbte oder konvexe Fläche: Das Werkzeug befindet sich nicht auf Mittelhöhe oder der Querschlitten bewegt sich nicht rechtwinklig zur Achse.
- Eingerissene, verschmierte Oberfläche: eine stumpfe Kante oder eine Oberflächengeschwindigkeit in der Nähe der Mitte, die für einen sauberen Schnitt zu niedrig ist.
- Starker Grat an der Außenkante: eine verschlissene Wendeschneidplatte und eine Vorschubgeschwindigkeit, die das Metall eher drückt als schneidet.
- Pip links in der Mitte: Das Werkzeug ist kurz vor der Achse stehengeblieben oder die Schneidengeometrie des Werkzeugs ist für die Planbearbeitung zur Mitte nicht geeignet.
Wo sich die Gesichtsqualität in echten Teilen zeigt
Ein Gesicht ist selten Selbstzweck. Bei einer abgestuften Welle muss die Schulter, die ein Lager trägt, rechtwinklig zum Zapfen sitzen, sonst gehen Vorspannung und Rundlauf aus dem Fenster. Bei einer Bronzebuchse legen die Stirnseiten die Einbaulänge fest und bestimmen, wie das Teil in seinem Gehäuse sitzt. Bei Zahnradrohlingen werden beide Seiten bearbeitet, sodass Dicke und Parallelität innerhalb der Toleranz liegen, bevor die Zähne geschnitten werden. Wenn diese Details ins Wanken geraten, erzählt Ihnen die gesamte Versammlung später davon.
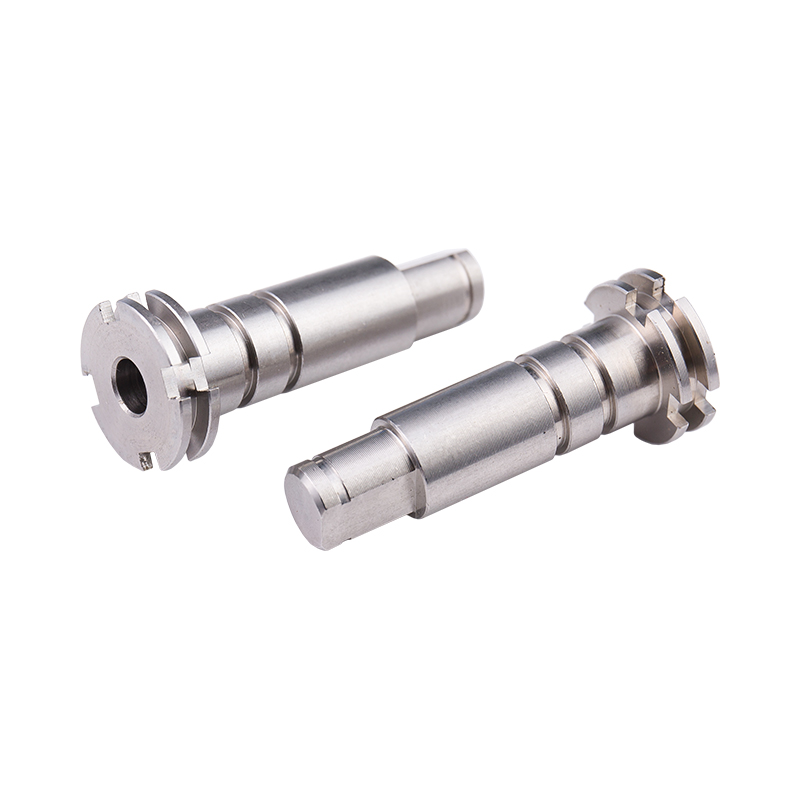 Maßgeschneiderte Antriebswelle aus Edelstahl Speziell gedrehte Edelstahlwelle für Motor- und Lageranschlüsse, mit auf die Anwendung abgestimmten Spezifikationen und Oberflächenbehandlung; Schulterbesatz unterstützt die Montagegenauigkeit. Produkt anzeigen →
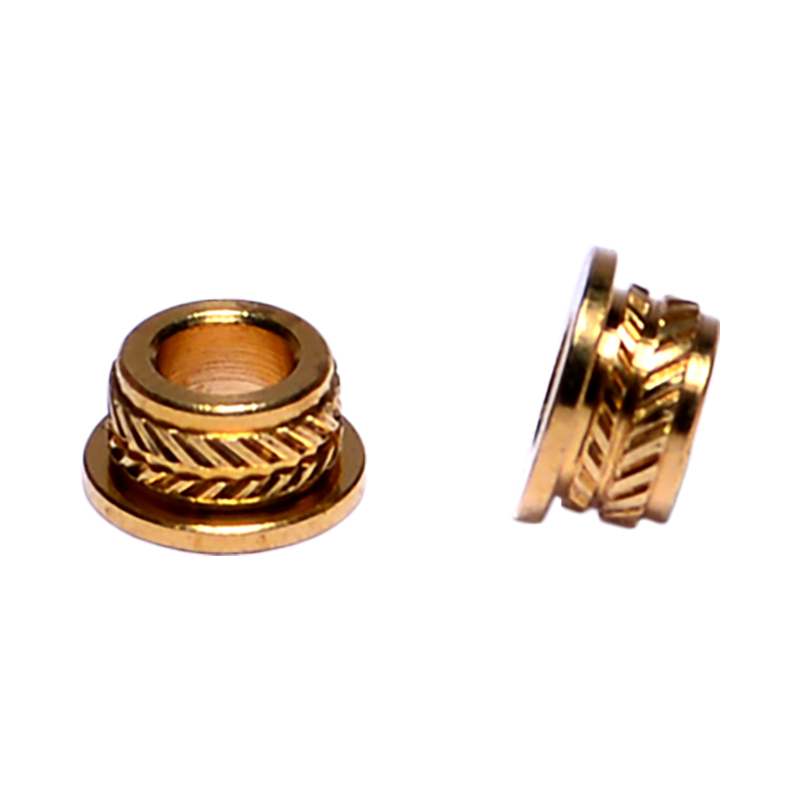 Kundenspezifische Bronzebuchsen für die B2B-Produktion Kundenspezifische Bronzebuchsen von einem Hersteller, der CNC-Drehen und Großserienproduktion anbietet; Die Stirnseiten helfen bei der Festlegung der Einbaulänge und des Sitzes in den Gehäusen. Produkt anzeigen →
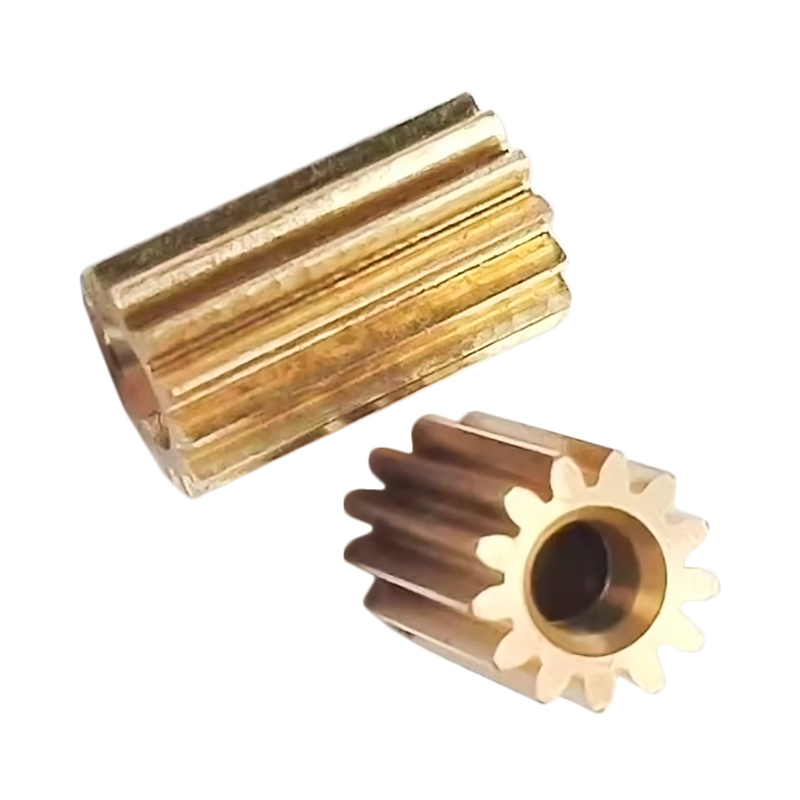 Kundenspezifisches Messing-Stirnrad zur Kraftübertragung Aus Messing gedrehtes Stirnrad für motorbetriebene Kraftübertragung, nach den gewünschten Spezifikationen und Oberflächenbehandlung bearbeitet, mit einer für Dicke und Parallelität entscheidenden Planfläche. Produkt anzeigen →
Aus diesem Grund behandeln wir das Plandrehen als Messschritt und nicht als Schruppschritt. Die Teile, die unsere Drehzellen verlassen, von abgestufte Schaftarbeit bis hin zu kleinen Verbindungselementen werden auf Rechtwinkligkeit und Länge geprüft und nicht nur auf den Durchmesser gemessen. Unser Team hat den umfassenderen Ansatz in niedergeschrieben wie die Maßgenauigkeit während eines Produktionslaufs aufrechterhalten wird , und die Verblendoperation ist der erste Ort, an dem Disziplin beginnt.
Gewohnheiten, die dafür sorgen, dass Gesichter flach bleiben
Standzeit und Geduld sind wichtiger als jede einzelne Einstellung. Halten Sie eine Ersatzschneidplatte oder ein frisch geschliffenes Werkzeug griffbereit, damit eine stumpfe Kante nie zu einem Grund für eine schlechte Bearbeitung der Fläche wird. Machen Sie den zusätzlichen Durchgang mit einer geringeren Tiefe, anstatt einen schweren Schnitt zu erzwingen, der das Werkstück ablenkt. Lassen Sie den Spannfutterschlüssel niemals im Spannfutter, halten Sie den Feilengriff in der Hand und halten Sie ihn vom rotierenden Spannfutter fern, und entfernen Sie lange, faserige Späne mit einem Haken oder einer Bürste und nicht mit behandschuhten Fingern. Kleine Angewohnheiten wie diese machen eine Werkstatt ruhig, und ruhige Mitarbeiter machen ein besseres Gesicht.
Das Plandrehen auf einer Drehmaschine ist eine einfache Idee, die mit vielen kleinen Entscheidungen umgesetzt wird: wie viel aus den Backen herausragt, wo das Werkzeug relativ zur Mitte sitzt, in welche Richtung es bewegt wird und wie viel Material Sie für den letzten Durchgang übrig lassen. Wenn Sie das richtig machen, dauert die Operation nur wenige Minuten und hält die Toleranz ohne viel Aufhebens ein. Wenn man sie falsch macht, folgt der Fehler dem Teil bis zur Montage. Wenn eine Fläche einer Ihrer Komponenten immer wieder von den Spezifikationen abweicht, senden Sie uns die Zeichnung und ein Foto der Oberflächenbeschaffenheit, und wir teilen Ihnen mit, was wir am Aufbau ändern würden.