Das Plandrehen ist in der Regel der erste Arbeitsgang, den ein neuer Maschinist erlernt, und oft ist es derjenige, der im Stillen darüber entscheidet, ob ein Teil gut oder Ausschuss ist. Wenn Sie gesehen haben, wie ein Werkzeug gerade über das Ende eines sich drehenden Werkstücks fährt und eine flache, ebene Oberfläche zurücklässt, haben Sie bereits das Plandrehen auf einer Drehmaschine in Aktion gesehen. Was einfach aussieht, erfordert mehr Überlegungen, als die meisten Menschen erwarten: Werkzeughöhe, Vorschubrichtung, Schnittgeschwindigkeit und Werkstückhalterung werden in der fertigen Fläche sichtbar.
Dieser Leitfaden behandelt die praktische Seite des Planfräsens auf manuellen und CNC-Drehmaschinen, von der Einrichtung des Auftrags bis zur Fehlerbehebung, und endet mit den Details, die wichtig sind, wenn eine flache Planfläche in der Produktion eine Toleranz einhalten muss.
Was das Planfräsen auf einer Drehmaschine tatsächlich bewirkt
Durch Plandrehen wird die Länge eines Werkstücks verkürzt und eine flache Oberfläche senkrecht zur Drehachse erzeugt. Das Werkstück dreht sich, während ein Einschneidewerkzeug über die Stirnfläche zuführt, normalerweise vom Außendurchmesser zur Mitte oder umgekehrt. Dieser senkrechte Vorschub ist der entscheidende Unterschied zum Drehen, bei dem das Werkzeug parallel zur Achse fährt und stattdessen den Durchmesser verringert.
In einer Werkstatt übernimmt die Planbearbeitung mehrere Aufgaben gleichzeitig:
- Erstellt eine saubere, quadratische Bezugsfläche, von der aus spätere Vorgänge gemessen werden können.
- Richtet das gesägte oder raue Ende der Stange aus, sodass das Teil eine bekannte Länge hat.
- Entfernt die ausgefranste Kante, die von einer Bandsäge oder einem Trennwerkzeug zurückgeblieben ist.
- Bereitet das Ende zum Zentrierbohren, Anfasen oder Gewindeschneiden vor.
Da so viel davon abhängt, treibt eine Fläche, die nicht quadratisch, konisch oder gewölbt ist, Fehler in jeden folgenden Schritt.
Vorbereitungen für einen sauberen Planschnitt
Bei den meisten Problemen handelt es sich um getarnte Einrichtungsprobleme. Bevor Sie den Vorschubhebel berühren, beachten Sie einige grundlegende Dinge.
Werkstückspannung und Überhang
Fassen Sie das Werkstück so nah an den Spannbacken, wie es der Betrieb zulässt, und halten Sie die freitragende Länge kurz. Bei dünnen Scheiben oder Ringen ist ein leichter Schnitt mit sanftem Vorschub besser als ein kräftiger Schnitt, der das Teil vom Werkzeug wegschleudert. Wenn die Fläche das einzige zu bearbeitende Merkmal ist, trägt eine weiche Backe oder eine einfache Vorrichtung oft mehr zur Genauigkeit bei als eine Änderung der Schnittparameter.
Werkzeughöhe in der Mitte
Stellen Sie die Werkzeugspitze genau auf die Spindelmittellinie ein. Ein oberhalb der Mitte angebrachtes Werkzeug hinterlässt einen kleinen Noppen in der Mitte des Gesichts. Unten in der Mitte platziert, reibt es, drückt das Werkstück und erzeugt eine raue, kaltverfestigte Oberfläche. Eine Mittellehre, ein zwischen Werkzeug und Werkstück eingeklemmtes Stahlmaßstab oder eine Messuhr am Querschlitten bringen Sie ans Ziel, und ein leichter Probeschnitt bestätigt dies.
Werkzeugauswahl und Geometrie
Rechte und linke Werkzeuge führen in entgegengesetzte Richtungen. Passen Sie das Werkzeug daher an die Richtung an, in die Sie fahren möchten, und stellen Sie sicher, dass die Schneidkante und nicht die Flanke in das Werkstück eingreift. Halten Sie den Werkzeugüberhang auf das Minimum, das die Arbeit erledigt. Die positive Spanwinkelgeometrie eignet sich für leichtere Maschinen, ein kleiner Nasenradius sorgt für ein feineres Finish, aber eine schwächere Spitze, und ein größerer Radius erhöht die Schnittkräfte so stark, dass es bei schlanken Teilen zu Rattern kommt.
Nach innen oder nach außen schauen
Die Futterrichtung ist eine Entscheidung, die es wert ist, bewusst und nicht aus Gewohnheit getroffen zu werden.
- Nach außen schauen (Mitte zum Außendurchmesser): Der Schnitt beginnt in der Nähe der Mitte und verläuft nach außen. Das Werkzeug tritt sauber an der Außenkante aus dem Werkstück aus, was häufig die Oberfläche des abschließenden Teils der Fläche verbessert und den Grat zum Außendurchmesser drückt, wo er mit einer Feile oder Fase leicht entfernt werden kann.
- Mit Blick nach innen (Außendurchmesser zur Mitte hin): Das Werkzeug tritt an der Außenkante ein und endet in der Mitte. Dies wird häufig dann bevorzugt, wenn ein Grat in der Nähe der Bohrung leichter zu beseitigen ist oder wenn bei einem anschließenden Zentrierbohrvorgang dieses Material ohnehin entfernt wird.
Viele Maschinisten schruppen zur Mitte hin und führen den Schlichtdurchgang nach außen aus. Für welche Richtung Sie sich auch entscheiden, achten Sie darauf, dass sie über einen Stapel hinweg konsistent bleibt, damit die Flächen austauschbar bleiben.
Geschwindigkeiten, Vorschübe und Schnitttiefe
Eine Besonderheit des Planfräsens besteht darin, dass sich die Oberflächengeschwindigkeit ändert, wenn sich das Werkzeug bewegt. Am Außendurchmesser bewegt sich die Arbeit am schnellsten; In der Nähe der Mitte bewegt es sich kaum. Auf einer manuellen Drehmaschine mit fester Drehzahl bedeutet das, dass der Rand oft zu schnell und die Mitte zu langsam geschnitten wird. Eine leichte Reduzierung der Spindelgeschwindigkeit und eine Erleichterung des Vorschubs beim Schlichtdurchgang führt normalerweise zu einer gleichmäßigeren Oberfläche.
Ungefähre Startpunkte für Planbearbeitungen in Weichstahl mit Hartmetallwerkzeugen; Passen Sie die Steifigkeit der Maschine, die Schneidstoffsorte und das Werkstückmaterial an. | Pass | Schnitttiefe | Futter | Oberflächengeschwindigkeit | Zweck |
| Schruppen | 1,0 bis 2,5 mm | 0,15 bis 0,30 mm/U | 120 bis 180 m/min | Entfernen Sie den Schaft und das gesägte Ende |
| Halbfertig | 0,3 bis 0,8 mm | 0,10 bis 0,20 mm/U | 150 bis 200 m/min | Korrekte Ebenheit und Länge |
| Abschluss | 0,05 bis 0,20 mm | 0,05 bis 0,12 mm/U | 180 bis 250 m/min | Endgültiges Finish und Bezugsfläche |
Häufig auftretende Probleme und wie man sie behebt
- Ein Noppen oder Noppen in der Mitte. Fast immer Werkzeughöhe. Setzen Sie die Spitze wieder auf die Mitte und machen Sie einen neuen Pass.
- Konisch oder gewölbt. Überprüfen Sie die Ausrichtung des Reitstocks bei der Wellenbearbeitung, den Verschleiß des Querschlittens und der Verbindung sowie die Werkzeugdurchbiegung bei langen Überhängen.
- Chatter oder ein gemustertes Finish. Verkürzen Sie den Werkzeugüberhang, stützen Sie das Werkstück besser ab, verringern Sie die Geschwindigkeit etwas oder ändern Sie den Eckenradius.
- Ein raues, zerrissenes Finish. Normalerweise eine stumpfe Kante, ein zu starker Vorschub oder eine Geschwindigkeit, die weder zum Material noch zur Wendeschneidplatte passt.
- Grate am Rand. Fügen Sie eine kleine Fase oder einen leichten Entgratungsdurchgang als Teil des Arbeitsgangs und nicht erst im Nachhinein hinzu.
Plandrehen auf einer CNC-Drehmaschine
Auf einer CNC-Drehmaschine ist die Geometrie des Schnitts dieselbe; nur die Kontrolle darüber ändert sich. Es lohnt sich, einige Punkte im Gedächtnis zu behalten.
- Planbearbeitungsdurchgänge werden als gerade Bewegung entlang der
- Die konstante Oberflächengeschwindigkeit (G96) sorgt für eine konstante Schnittgeschwindigkeit, wenn sich das Werkzeug der Mitte nähert. Kombinieren Sie es mit einer Klemme für maximale Spindelgeschwindigkeit, da sonst die Spindel durchdreht, wenn der Durchmesser kleiner wird.
- Der Vorschub pro Umdrehung sorgt dafür, dass die Spanlast unabhängig vom Durchmesser konstant bleibt.
- Ein separater leichter Schlichtdurchgang, oft 0,1 bis 0,2 mm, sorgt für eine vorhersagbare Oberflächengüte und Ebenheit.
Der eigentliche Vorteil liegt in der Wiederholbarkeit, die immer noch von korrekten Werkzeugversätzen und einem verifizierten ersten Teil abhängt. Der Einsatz von Stufenwellen ist ein gutes Beispiel dafür, wo sich das lohnt.
 Maßgeschneiderte Antriebswelle aus Edelstahl Eine speziell gedrehte Stufenwelle aus Edelstahl für Motor-, Lager- oder Zubehörverbindungen, die hinsichtlich der wiederholbaren Stufenwellenproduktion und der Genauigkeit der Antriebskomponenten eine Prüfung wert ist. Produkt anzeigen →
Warum das Gesicht oft wichtiger ist als der Durchmesser
Bei stapelbaren, sitzenden oder rotierenden Teilen ist die Endfläche die Referenz, von der aus alles andere gemessen wird. Optische Schäfte sind ein gutes Beispiel: Die Fläche muss flach und quadratisch sein, damit die Baugruppe richtig sitzt und kein Schlag an der Schulter entsteht. Die gleiche Logik gilt für Ventilkörper, Getrieberohlinge und Antriebskomponenten, bei denen ein paar Mikrometer Flächenfehler zu Geräuschen, Vibrationen oder vorzeitigem Verschleiß führen. Das ist ein großer Teil davon wie die Maßhaltigkeit unter Kontrolle gehalten wird in der Serienfertigung.
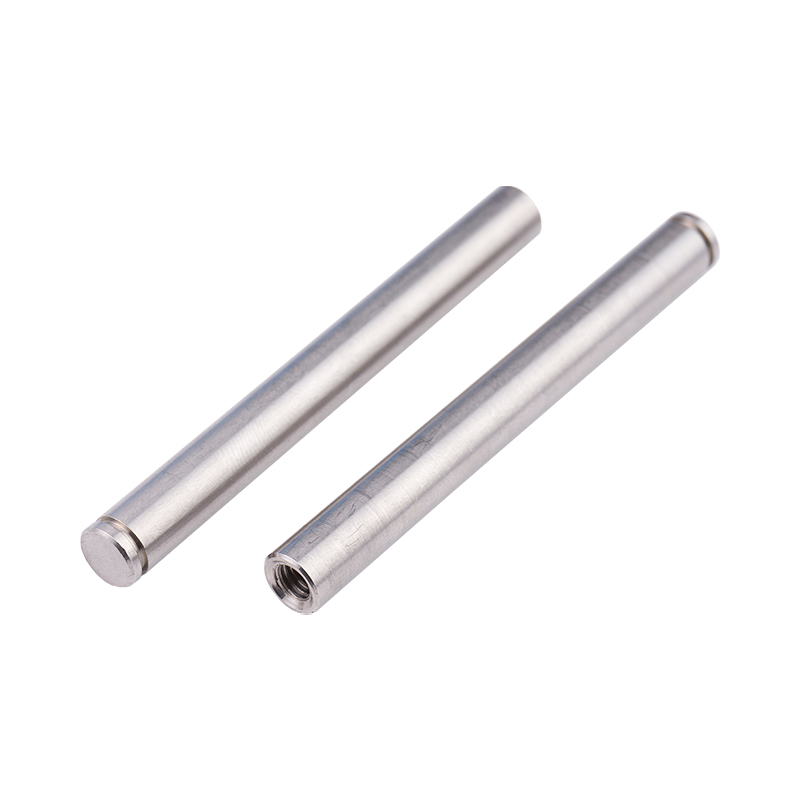 Maßgeschneiderter optischer Schaft aus Edelstahl mit Schlitz Ein gedrehter optischer Schaft aus Edelstahl mit Schlitz für bewegliche Gelenkkomponenten, gefertigt nach kundenspezifischen Spezifikationen; Es lohnt sich zu prüfen, wo quadratische Endflächen wichtig sind. Produkt anzeigen →
Passflächen an Buchsen und Gehäusen
Buchsen zeigen die andere Seite der Medaille. Eine Flansch- oder einfache Bronzebuchse wird in ein Gehäuse eingepresst und trägt eine rotierende Welle. Daher müssen beide Endflächen rechtwinklig zur Bohrung und frei von erhabenen Graten sein. Ein am Stirnende verbleibender Grat kann dazu führen, dass die Buchse nicht mehr vollständig sitzt, was zu einem Verlust des Spiels führt und sich später in Form von Hitze und Verschleiß bemerkbar macht. Eine saubere Planbearbeitung mit anschließender leichter Fase kostet fast nichts und verhindert dies gänzlich.
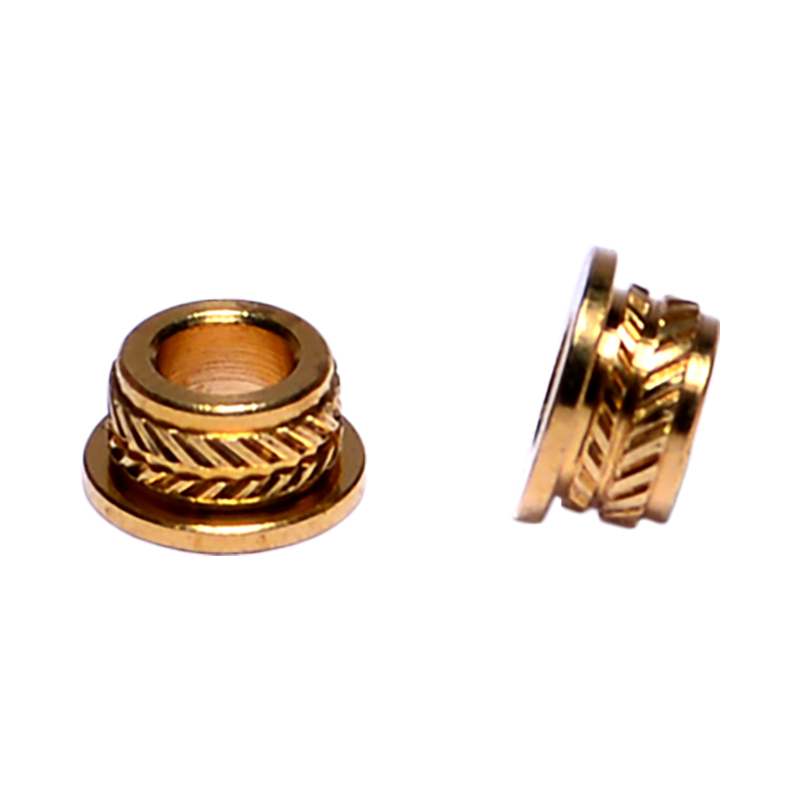 Kundenspezifische Bronzebuchsen für die B2B-Fertigung Eine Bronzebuchsenoption, die speziell auf die Bedürfnisse von Unternehmen zugeschnitten ist; Sehenswert, wenn es bei Gehäuse- und Wellenbaugruppen auf Sitzgenauigkeit, gratfreie Flächen und saubere Flächen ankommt. Produkt anzeigen →
Checkliste vor Ihrem nächsten Planschnitt
- Stellen Sie sicher, dass das Werkstück sicher und mit minimalem Überstand gegriffen wird.
- Stellen Sie die Werkzeugspitze genau auf die Mitte ein und überprüfen Sie dies durch einen Probeschnitt.
- Halten Sie den Werkzeugüberhang auf die kürzeste Länge, die den Job ermöglicht.
- Legen Sie vor dem Start die Vorschubrichtung fest und bleiben Sie während der gesamten Charge konstant.
- Grob, schwer, dann einen leichten Enddurchgang durchführen, um Ebenheit und Finish zu erzielen.
- Überprüfen Sie das Gesicht mit einem Haarlineal oder einem Indikator, nicht nur mit dem bloßen Auge.
- Brechen Sie die Kante mit einer kleinen Fase oder einem Entgratungsdurchgang, bevor das Teil die Maschine verlässt.
Sich zu stellen, belohnt mehr Geduld als Kraft. Bringen Sie das Werkzeug in die Mitte, halten Sie die Einrichtung stabil und lassen Sie einen leichten Schlichtdurchgang die Arbeit erledigen, und die Fläche wird flach, wiederholbar und bereit für jeden nächsten Arbeitsgang sein.
Kunshan Hong Yong Sheng Präzisions-Hardwareprodukte bearbeitet und formt genau solche Teile, von Wellenkernen und Buchsen bis hin zu Verbindungselementen und Spritzgussteilen. Wenn Sie eine Zeichnung haben, bei der das Stirnende eine Toleranz einhalten muss, besprechen unsere Ingenieure gerne mit Ihnen, wie es in der Produktion ablaufen würde.